Doğru Kaynak Açısı Tasarımının Önemi
Kusursuz bir kaynağın temeli, iyi tasarlanmış kaynak açısı ile başlar. Doğru kaynak açısı tasarımı, kaynak birleşiminin mukavemetini, dayanıklılığını ve estetik kalitesini garanti etmek için kritik öneme sahiptir. Açılar doğru tasarlandığında dolgu malzemesi için ideal alan sağlanır ve birbirine bağlanan malzemeler arasında güçlü bir bağ oluşur. Bu, kaynağın bütünlüğünün güvenlik ve performansı önemli ölçüde etkilediği yapısal uygulamalarda özellikle önemlidir.
İyi tasarlanmış bir açı, gözeneklilik, çatlaklar ve kaynaşma eksikliği gibi kaynak kusurlarını azaltmaya da yardımcı olur. Bu kusurlar kaynağın yapısal bütünlüğünü tehlikeye atarak olası arızalara yol açabilir. Açının doğru tip ve boyutlarda olmasını sağlamak, kaynakçıların daha tutarlı ve yüksek kaliteli kaynak yapmasını sağlar. Ayrıca doğru açı tasarımı gereken dolgu malzemesi miktarını azaltır, bu da maliyet tasarrufu ve verim artışı sağlar.
Kaynak açısı tasarımında kaynak yapılacak malzemelerin türü, malzemelerin kalınlığı ve uygulamanın özel gereksinimleri gibi çeşitli faktörler dikkate alınmalıdır. Kaynakçılar, doğru kaynak açısı tasarımı prensiplerini anlayıp uygulayarak hem estetik açıdan güzel hem de kullanım koşullarının zorluklarına dayanabilen birleşimler oluşturabilir.

Kaynak Açısı Türleri ve Uygulamaları
Kaynak açıları, her biri farklı kaynak senaryolarına uygun çeşitli şekil ve boyutlarda gelir. En yaygın kaynak açısı türleri V açı, U açı, J açı ve eğimli açılardır. Her türün kendine özgü özellikleri ve kullanım alanları vardır, bu nedenle kaynakçıların özel ihtiyaçlarına uygun açıyı seçmesi hayati önem taşır.
V açı, V şeklinde kesit yapısıyla en çok kullanılan kaynak açısı türlerinden biridir. Bindirmesiz birleşimlerde yaygın kullanılır ve farklı malzeme kalınlıkları için uygundur. V açı, dolgu malzemesi için yeterli alan sunması ve iyi nüfuz sağlaması nedeniyle özellikle kalın malzemelerin kaynağında etkilidir.
U açı ve J açı ise daha uzmanlaşmış tiplerdir ve genellikle kalın malzemeler için kullanılır. U açının yuvarlak tabanı, gerekli dolgu malzemesi miktarını azaltmaya ve kusur riskini en aza indirmeye yardımcı olur. J açı benzerdir ancak bir tarafı daha diktir, belirli durumlarda kaynakçıya daha iyi erişim sağlar. Eğimli açılar genellikle kenar hazırlama işlemlerinde kullanılır ve değişen kalınlıktaki malzemelere uygundur. Özellikle tek taraflı kaynak gereken uygulamalarda kullanışlıdır.
Her kaynak açısı türünün avantajları ve sınırlamaları vardır, açı seçimi kaynak projesinin özel gereksinimlerine bağlıdır. Kaynakçılar farklı kaynak açı türlerini ve uygulamalarını anlayarak bilinçli tercihler yapabilir ve kaynak çalışmalarında en iyi sonuçları elde edebilir.
Kaynak Açısı Seçimini Etkileyen Faktörler
Uygun kaynak açısının seçimi, kaynak sürecinin kritik bir adımdır ve en iyi sonuçları garantilemek için birkaç faktör dikkate alınmalıdır. Kaynak açısı seçimini etkileyen temel faktörlerden biri kaynak yapılacak malzemenin türüdür. Farklı malzemeler, sertlik, süneklik ve ısıl iletkenlik gibi değişen özelliklere sahiptir ve bu durum kaynak açısı tercihini etkiler. Örneğin alüminyum gibi yüksek ısıl iletkenliğe sahip malzemeler, daha iyi ısı dağılımını kolaylaştıran açılara ihtiyaç duyabilir.
Bir diğer önemli faktör birleştirilecek malzemelerin kalınlığıdır. Kalın malzemeler genellikle yeterli nüfuz ve güçlü bağlantı sağlamak için daha derin açılara ihtiyaç duyar. Buna karşılık ince malzemelerde yanma ve aşırı ısı girişini önlemek için daha sığ açılar tercih edilir. Bindirmesiz birleşim, bindirme birleşimi veya T birleşimi gibi bağlantı konfigürasyonu da açı seçiminde önemli rol oynar. Her konfigürasyon, optimum sonuç elde etmek için farklı bir açı türü gerekebilir.
Ayrıca kullanılan kaynak prosesi de kaynak açısı seçimini etkileyebilir. MIG, TIG veya çubuk kaynak gibi farklı kaynak tekniklerinin açı tasarımı için farklı gereksinimleri vardır. Örneğin hassasiyeti ve kontrol edilebilirliğiyle bilinen TIG kaynak, daha dar açılardan faydalanabilirken MIG kaynak, kaynak arkı ve dolgu malzemesini barındırmak için daha geniş açılara ihtiyaç duyabilir. Bu faktörleri göz önünde bulunduran kaynakçılar, özel uygulamalarına en uygun kaynak açısını seçerek yüksek kaliteli ve güvenilir kaynaklar elde edebilir.
Kaynak Açısı İçin Malzeme Hazırlama
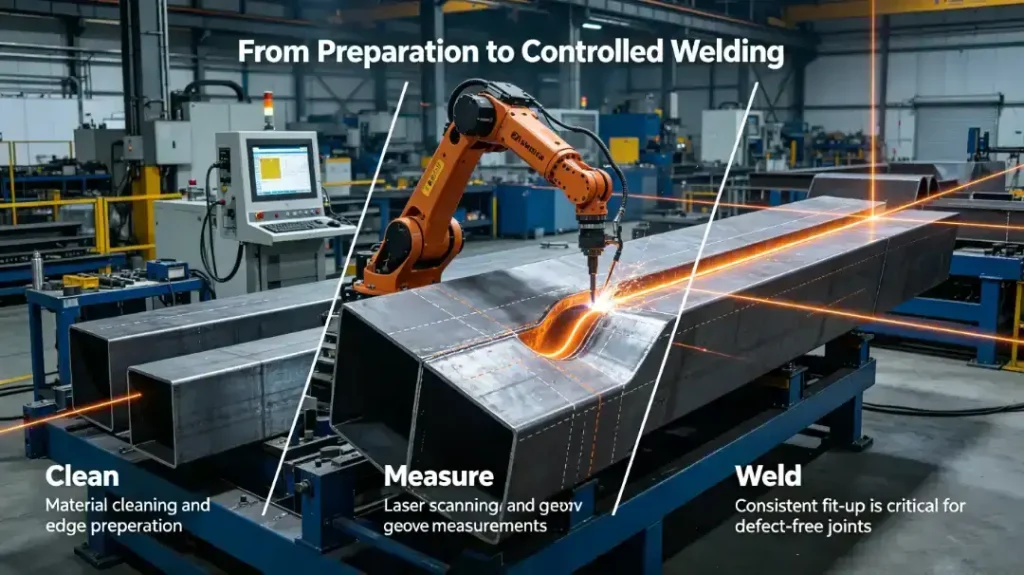
Başarılı kaynak açısı işlemi için malzemelerin doğru hazırlanması şarttır. Malzeme hazırlığının ilk adımı, kaynak yapılacak yüzeylerin temizlenmesidir. Kir, yağ, pas ve boya gibi kirleticiler kaynak kalitesini olumsuz etkileyerek kusurlara ve zayıf birleşimlere yol açabilir. Temizleme işlemi, kirliliğin türüne ve derecesine göre tel fırça, taşlama veya kimyasal temizleme gibi farklı yöntemlerle gerçekleştirilebilir.
Yüzeyler temizlendikten sonraki adım, açının oluşturulacağı alanların işaretlenmesi ve ölçülmesidir. Bu süreçte hassasiyet esastır; doğru işaretlemeler, açıların doğru konumda ve uygun boyutlarda oluşturulmasını sağlar. Şerit metre, çizgi kalemi ve düz cetvel gibi araçlar kullanılarak hassas ölçüm ve işaretleme yapılabilir.
İşaretleme tamamlandıktan sonra gerçek açı oluşturma süreci başlayabilir. Bu işlem, istenen açı şeklini ve boyutunu elde etmek için malzemenin kesilmesi veya taşlanmasını içerir. Açı oluşturma için araç ve teknik seçimi, malzeme türüne ve özel açı tasarımına bağlıdır. Örneğin V açıları oluşturmak için taşlama diskleri veya kesme torçları kullanılabilir, U açıları için ise freze makineleri tercih edilebilir. Bu işlem sırasında yaralanmaları önlemek ve güvenli çalışma ortamı sağlamak için güvenlik protokollerine uyulmalı ve uygun kişisel koruyucu ekipman (KKE) kullanılmalıdır.
Kaynak Açısı İçin Araçlar ve Ekipmanlar
Kaynak açısı işleminin başarısı büyük ölçüde kullanılan araç ve ekipmana bağlıdır. Farklı açı tipleri, istenen şekil ve boyutları elde etmek için özel araçlar gerekebilir. Kaynak açısı hazırlamada en yaygın araçlardan biri, V açı ve eğimli açı dahil birçok farklı açı türünü oluşturmak için çok yönlü ve etkili olan taşlama makinesidir. Taşlama makineleri, malzemeye ve açı gereksinimlerine göre seçilebilen taşlama diskleri ve kesme diskleri gibi farklı disk tipleriyle birlikte kullanılır.
U açı ve J açı gibi daha hassas ve karmaşık açılar için genellikle freze makineleri kullanılır. Freze makineleri daha fazla kontrol ve doğruluk sunar, detaylı ve karmaşık açıların üretiminde uygundur. İstenen açı şekil ve boyutunu elde etmek için uç frezeler ve oluk matkapları gibi çeşitli kesici araçlarla donatılabilir. Plazma kesiciler ve oksijen-yakıt torçları gibi diğer özel araçlar da özellikle kalın malzemeler ve belirli uygulamalarda açı oluşturma amacıyla kullanılabilir.
Kesme ve taşlama araçlarının yanı sıra, doğru açı hazırlaması için ölçüm ve işaretleme araçları da hayati önem taşır. Şerit metre, kumpas, çizgi kalemi ve düz cetvel gibi araçlar, doğru açı boyutlarını elde etmek için kritik olan hassas ölçüm ve işaretlemeyi sağlar. Koruyucu gözlük, eldiven ve yüz siperi gibi kişisel koruyucu ekipman (KKE), açı hazırlama sürecinde kaynakçıları olası tehlikelere karşı korumak için önemlidir. Doğru araç ve ekipman kullanıldığında kaynakçılar, kaynak projesinin genel başarısına katkıda bulunan yüksek kaliteli açılar elde edebilir.
Kaynak Açısı Tekniklerinde Yaygın Hatalar
Doğru kaynak açısı tekniklerinin önemi büyük olsa da yaygın hatalar meydana gelebilir ve bu durum kalitesiz kaynaklara ve olası yapısal sorunlara yol açabilir. En sık karşılaşılan hatalardan biri, yanlış açı boyutlandırmasıdır. Çok dar veya sığ açılar yetersiz nüfuz ve zayıf birleşimlere neden olurken, çok geniş veya derin açılar dolgu malzemesi kullanımının artmasına ve gözeneklilik, cüruf kalıntısı gibi kusur riskinin yükselmesine yol açar.
Bir diğer yaygın hata, malzemelerin yetersiz temizlenmesi ve hazırlanmasıdır. Yağ, pas ve kir gibi kirleticiler kaynak prosesini engelleyerek kusur oluşturur ve kaynak genel kalitesini düşürür. Temizleme ve hazırlama adımlarının atlanması veya acele yapılması, zayıf kaynaşma ve yetersiz birleşimlere yol açarak kaynağın yapısal bütünlüğünü tehlikeye atar.
Yanlış açı tipi seçimi de sık görülen bir hatadır. Malzemeye, kalınlığa veya kaynak prosesine uygun olmayan açı tercihi, verimsiz kaynak sonuçları doğurur. Örneğin U açısının daha uygun olduğu çok kalın malzemelerde V açı kullanılması, yetersiz nüfuz ve zayıf birleşimlere yol açabilir. En iyi sonuçları elde etmek için kaynak projesinin özel gereksinimleri dikkatlice değerlendirilip doğru açı tipi seçilmelidir.
Bu yaygın hataların farkında olup bunları önlemek için adımlar atıldığında kaynakçılar, kaynak açısı tekniklerini geliştirerek daha yüksek kaliteli ve güvenilir kaynaklar elde edebilir.
Mükemmel Kaynak Birleşimleri İçin İpuçları
Mükemmel kaynak birleşimleri elde etmek, doğru teknik, detaylara dikkat ve uygun araç-ekipman kombinasyonu gerektirir. Mükemmel kaynak birleşimleri için en önemli ipuçlarından biri, kaynak açısı hazırlığının hassas ve doğru yapılmasını sağlamaktır. Bu işlem, açının oluşturulacağı alanların dikkatli ölçülmesi ve işaretlenmesi, kesme ve taşlama için uygun araçların kullanılması ile yüzeylerin tüm kirleticilerden arındırılması adımlarını içerir.
Bir diğer önemli ipucu; akım, voltaj ve ilerleme hızı gibi uygun kaynak parametrelerini malzemeye, kalınlığa ve kaynak prosesine göre seçmektir. Doğru parametre seçimi, istenen nüfuz ve kaynaşmayı sağlayarak güçlü ve kusursuz kaynak birleşimleri meydana getirir. Ayrıca düzgün kaynaklar elde etmek için sabit bir el duruşu ve tutarlı ilerleme hızı gibi istikrarlı kaynak tekniğini sürdürmek de önemlidir.
Kaynak öncesi malzemelerin ön ısıtılması, özellikle kalın malzemeler ve belirli çelik türleri için mükemmel kaynak birleşimleri elde etmeye yardımcı olur. Ön ısıtma, termal çatlak riskini azaltır ve genel kaynak kalitesini iyileştirir. Ek olarak doğru dolgu malzemesinin kullanılması ve kaynak yapılacak malzemelerin uygun şekilde yerleştirilip hizalanması, güçlü ve estetik açıdan güzel kaynak birleşimleri elde etmek için kritik öneme sahiptir.
Son olarak, kaynak birleşimlerinin kalitesini ve bütünlüğünü garanti etmek için kaynak sonrası inceleme ve testler şarttır. Görsel kontrol, ultrasonik test ve diğer tahribatsız test yöntemleri, giderilmesi gereken kusur veya sorunları tespit etmeye yardımcı olur. Bu ipuçlarını takip edip kaynak sürecinin her adımına dikkat eden kaynakçılar, en yüksek kalite ve dayanıklılık standartlarını karşılayan mükemmel kaynak birleşimleri elde edebilir.
Profesyoneller İçin Gelişmiş Kaynak Açısı Teknikleri
Becerisini bir üst seviyeye taşımak isteyen profesyonel kaynakçılar için gelişmiş kaynak açısı teknikleri, üstün sonuçlar ve artan verimlilik sunabilir. Bu tekniklerden biri kalın malzemeler için çok katmanlı kaynak uygulamasıdır. Çok katmanlı kaynak, açıyı aşamalı olarak doldurmak için birden fazla kaynak katının oluşturulmasını içerir, tam nüfuz sağlar ve gözeneklilik, kaynaşma eksikliği gibi kusur riskini azaltır. Bu teknik, derin nüfuz gereken U açı ve J açılarda özellikle kullanışlıdır.
Bir diğer gelişmiş teknik, destek çubukları veya destek şeritlerinin kullanılmasıdır. Bunlar özellikle ince malzemelerde, erimiş kaynak havuzunu desteklemek ve yanmayı önlemek için birleşimin arkasına yerleştirilir. Destek çubukları bakır ve seramik gibi farklı malzemelerden üretilebilir ve kaynak için kararlı bir taban sunarak tutarlı kaynak kalitesinin elde edilmesine yardımcı olur. Ayrıca daha iyi ısı dağılımını kolaylaştırarak termal çatlak riskini azaltır.
Gelişmiş seviyedeki kaynakçılar, robotik kaynak kolları ve CNC makineleri gibi otomatik veya mekanik kaynak sistemlerinden de faydalanabilir. Bu sistemler daha yüksek hassasiyet ve kontrol sunar, karmaşık ve detaylı kaynak açılarının az insan müdahalesiyle üretilmesini sağlar. Otomatik sistemler ayrıca verimliliği ve tutarlılığı artırır, insan hatası riskini azaltır ve genel üretim kapasitesini yükseltir.
Bu gelişmiş kaynak açısı tekniklerinde ustalaşan profesyonel kaynakçılar üstün sonuçlar elde edebilir, becerilerini geliştirebilir ve daha zorlu kaynak projelerini güvenle ele alabilir.
Sonuç ve Ek Kaynaklar
Mükemmel, mukavim, dayanıklı ve estetik açıdan güzel kaynak birleşimleri elde etmek için kaynak açısı tekniklerinde ustalaşmak şarttır. Doğru kaynak açısı tasarımı, hassas malzeme hazırlama ve uygun araç-ekipman kullanımı başarı için kritik öneme sahiptir. Yaygın hatalardan kaçınarak ve uzman ipuçlarını takip eden kaynakçılar becerilerini geliştirip en yüksek standartlara uygun kaliteli kaynaklar üretebilir.
Kaynak açısı konusundaki bilgi ve becerilerini daha da ilerletmek isteyenler için çok sayıda kaynak mevcuttur. Kaynak okulları ve eğitim programları, kaynak açısı dahil birçok farklı kaynak tekniği hakkında kapsamlı kurslar sunar. Çevrimiçi eğitimler, web seminerleri ve sektör yayınları da değerli bilgi ve öngörüler sağlar. Ayrıca kaynakçı derneklerine ve forumlara katılmak, kaynakçıları rehberlik ve destek sunan profesyonel ve uzman topluluğuyla buluşturabilir.
Sürekli öğrenme ve pratik yaparak kaynakçılar, kaynak teknolojisi ve tekniklerindeki en son gelişmeleri takip ederek alanlarında öncü konumda kalabilir. Özveri ve mükemmellik anlayışı ile kaynak açısı tekniklerinde ustalaşmak mümkündür; bu da kusursuz kaynakların ve mükemmel birleşimlerin sırrını ortaya çıkarır.